品牌色在屏幕上很漂亮,印到纸上却变了。
这是纸品项目里最常见、也最容易争论的问题。屏幕通过发光显示颜色,印刷依靠油墨、纸张与环境光反射颜色。要减少色差,需要统一色彩标准、材料、印刷方式、观察条件与验收范围,而不是只拿手机截图对成品。
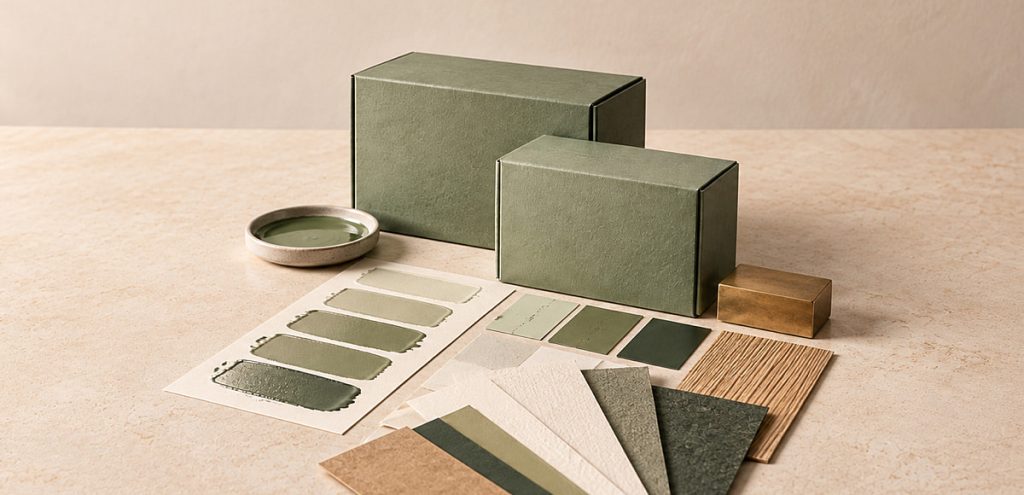
项目开始时,应明确品牌色依据。网页色值适合数字界面,不能直接代替印刷标准。对颜色要求较高时,可以提供潘通色号、经过确认的实物色样或标准打样,并说明哪一个拥有最高优先级。
纸张会改变颜色。高白涂布纸让颜色更明亮,米白和牛皮纸会给油墨加入底色,粗纹理纸会让墨层显得更柔和。即使使用同一油墨,换一张纸,视觉结果也可能不同。
印刷方式也有差异。数码印刷适合小批量与快速验证,胶印更适合一定数量和精细控制,专色可以提高品牌色的一致性,但仍会受到材料、墨层和设备影响。小批量数码样不能直接承诺量产胶印完全一致。
覆膜和上光会继续改变颜色。亮膜可能提高饱和与对比,哑膜会让画面更柔和,触感膜甚至会略微压暗。颜色确认应在完整工艺后进行,而不是只看未覆膜的印张。
观察环境也很关键。暖色室内灯、冷白灯和自然光会让同一颜色产生不同感受。验色最好在稳定的中性光源下进行,并保持样品摆放方向一致。手机拍照后再通过聊天软件传输,颜色已经经历多次变化,不适合作为最终判断。
量产前可以通过油墨试色、数码样、上机样或首件签样控制风险。品牌主色面积大、复购频繁时,建议保留纸样、色样、油墨记录和生产批次信息。后续订单依旧可能有轻微差异,但至少拥有共同参照。
还要提前约定允许偏差。纸张、油墨和机器状态都不是完全静止的,追求数学意义上的零色差并不现实。可以明确哪个区域最关键、在何种光线下验收、与签样相比允许怎样的变化。
颜色管理真正要解决的,不是让每个人说我觉得一样。
而是让所有人面对同一张纸、同一个标准、同一种光线,再做决定。